Fundición artística del bronce:
del modelo en cera a la pátina final
Krulotre es un proyecto editorial dedicado a un solo oficio: la fundición del bronce por el método de la cera perdida, tal como se practica en los talleres de escultura. Estas páginas describen lo que ocurre entre el modelo del escultor y la pieza acabada, con el vocabulario que se emplea habitualmente en España y con la atención puesta en las decisiones técnicas que condicionan el resultado.
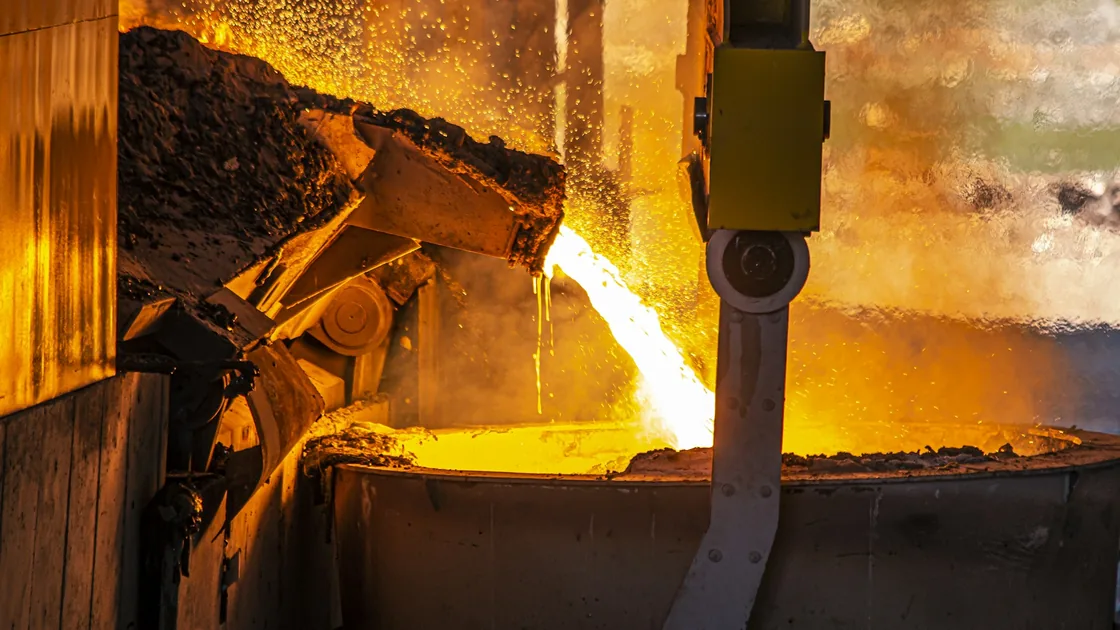
La colada dura pocos segundos, pero depende de un molde preparado durante días. Imagen de archivo utilizada como referencia visual del proceso descrito en esta página.
El modelo original y su copia en cera
Todo empieza con un modelo que no está pensado para resistir el fuego: barro, plastilina, escayola, madera o una impresión en resina. De él se saca un molde flexible, casi siempre de silicona, sostenido por una madre rígida de escayola o resina que impide que el caucho se deforme al cerrarlo. Ese molde es el verdadero patrimonio del taller, porque permite repetir la pieza sin volver a modelarla.
La cera se aplica caliente sobre las paredes del molde, capa a capa, hasta alcanzar un espesor uniforme de tres a cinco milímetros en piezas huecas. Un espesor irregular es la causa más frecuente de problemas posteriores: las zonas finas se llenan mal y las gruesas concentran calor y generan rechupes. En piezas huecas se coloca después un núcleo o alma refractaria, fijada con clavos de acero inoxidable que mantienen su posición cuando la cera desaparezca.
La copia extraída del molde nunca sale perfecta. El retoque de la cera —cerrar juntas, rebajar rebabas, recuperar un perfil aplastado— es el momento más económico para corregir. Cada error que se deja en la cera se traduce en trabajo mucho más caro sobre el metal.
Bebederos, alimentación y su cálculo
El sistema de colada es una escultura provisional que se construye en cera alrededor de la pieza: copa de vertido, bebedero de bajada, canales de reparto, ataques que entran en el modelo, mazarotas que alimentan las masas gruesas y respiraderos que dejan salir el aire y los gases. Su diseño decide si el bronce llega caliente a todas partes o se para a mitad de camino.
El cálculo no exige matemática compleja, pero sí orden. Se estima el volumen de metal a partir del volumen de cera —el bronce pesa alrededor de diez veces más que la cera para el mismo volumen— y se dimensiona la sección del bebedero de bajada para que el molde se llene en un tiempo razonable, con secciones decrecientes hacia los ataques. Los ataques se colocan en zonas que después se puedan repasar sin dañar el modelado, y las mazarotas siempre sobre la masa que solidifica en último lugar, nunca en un extremo delgado.
- Copa de vertido amplia y sin aristas vivas, para que el chorro entre sin turbulencia.
- Bebedero de bajada recto y de sección constante hasta el pie de colada.
- Reparto en secciones decrecientes: bajada mayor que canales, canales mayores que ataques.
- Ataques tangenciales a la superficie, evitando el impacto directo sobre el alma.
- Mazarotas sobre nudos de masa, con volumen suficiente para solidificar después que la pieza.
- Respiraderos en los puntos altos y en cavidades ciegas.
- Simetría del reparto en piezas alargadas, para no vaciar el metal por un solo lado.
- Uniones soldadas con cera caliente, sin fisuras que la cerámica pueda rellenar.
Mezclas de moldeo y cáscara cerámica
Existen dos familias de molde y la elección depende del tamaño de la pieza, del detalle que se quiera conservar y de los medios del taller.
Molde macizo de revestimiento
La cera se sumerge o se pincela con una mezcla fina de escayola con cristobalita, sílice y a veces chamota, y después se rodea de una mezcla más gruesa dentro de un cajón o de una carcasa metálica. Es un molde barato, tolerante y adecuado para relieves y piezas medianas, pero pesado, lento de secar y con menos resistencia al choque térmico.
Cáscara cerámica
El árbol de cera se baña en una barbotina de sílice coloidal cargada con harina de circonio o de molochita, se estuca con arena refractaria de granulometría creciente y se deja secar. Se repiten entre seis y nueve capas hasta obtener una cáscara de unos seis a diez milímetros. Cada capa necesita un secado real, con humedad y temperatura controladas; una capa mal seca es una grieta futura. La cáscara reproduce mejor el detalle, pesa poco y soporta bien el calor, pero es más exigente en instalaciones y en disciplina.
Descerado y calcinación del molde
La cera debe salir antes que el molde alcance temperatura. En cáscara cerámica se hace con vapor a presión en autoclave o con un choque térmico en horno muy caliente, de modo que la capa de cera en contacto con la cerámica funda y drene antes de que el resto se dilate y reviente la pared. En moldes de revestimiento se emplea un horno de descerado con la boca del bebedero hacia abajo y una bandeja de recogida; la cera recuperada se filtra y vuelve al taller, aunque conviene reservarla para bebederos y no para modelos finos.
Después llega la calcinación. El molde se sube lentamente hasta unos 650–750 °C y se mantiene el tiempo necesario para quemar los restos orgánicos y estabilizar el refractario. Una calcinación corta deja carbono y humedad; una subida brusca produce fisuras. El molde se cuela caliente, con una temperatura de precalentamiento que depende del espesor de la pieza: más alta para piezas finas, más baja para masas gruesas que ya aportan su propio calor.
- Comprobar que el bebedero drena bien y no queda cera embolsada en cavidades.
- Subir la temperatura por escalones, sin saltos de choque térmico.
- Verificar que el interior del molde queda blanco o gris claro, sin manchas oscuras de carbón.
- Sellar con pasta refractaria las grietas superficiales detectadas antes de colar.
- Mantener el molde caliente hasta el momento del vertido, con la copa protegida del polvo.
Fusión de la aleación y temperatura de colada
El bronce de estatuaria más habitual es una aleación de cobre y estaño con adiciones de zinc y, en composiciones antiguas, plomo; también se emplean bronces al silicio, más fluidos y fáciles de soldar. Cada composición tiene su intervalo de solidificación y su comportamiento en el molde, por lo que mezclar chatarras de origen desconocido es la manera más rápida de perder el control del resultado.
La fusión se hace en crisol, en horno de gas o de inducción. Interesa fundir con rapidez y sin recalentar: el cobre líquido absorbe hidrógeno y oxígeno, y un baño sobrecalentado llega al molde con gas disuelto que después aparece como porosidad. Antes de colar se retira la escoria y, si el taller lo practica, se desgasifica con nitrógeno o argón.
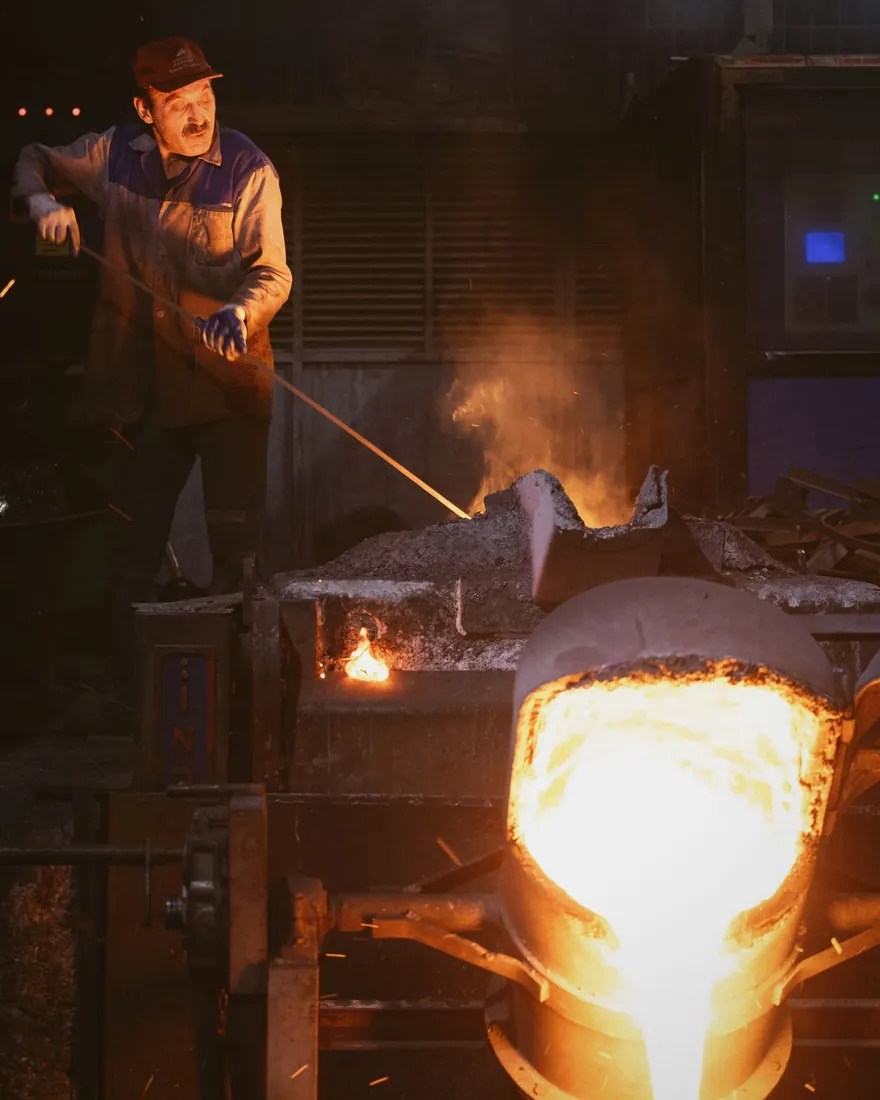
La temperatura de colada suele situarse entre 1.100 y 1.200 °C según la aleación y el espesor de la pieza: más alta para paredes finas y recorridos largos, más baja cuando el metal debe recorrer poco camino. El vertido se hace de forma continua, sin cortes ni chorro intermitente, manteniendo la copa siempre llena para que no entre aire por el bebedero.
Enfriamiento controlado y rotura del molde
La tentación de abrir pronto es grande y casi siempre sale cara. El bronce sigue contrayéndose mientras se enfría, y el molde, al ser rígido, se opone a esa contracción en las zonas donde el metal rodea un alma o un clavo. Enfriar demasiado deprisa, y sobre todo enfriar con agua una pieza todavía roja, favorece tensiones internas y fisuras finas que solo se descubren al limpiar la superficie.
El desmoldeo se hace por medios mecánicos: martillo de goma y cincel romo en la cáscara, vibración o desgranado en los moldes de revestimiento. El núcleo interior se retira después con varillas y agua a presión, y los clavos del alma se sacan uno a uno; si alguno queda dentro, aparecerá como una mancha oxidada bajo la pátina meses más tarde. Los restos refractarios se eliminan con chorro de arena o de granalla fina, sin insistir en las zonas de detalle, que se limpian a mano.
Corte de bebederos y reparación de defectos
Con la pieza limpia aparece el árbol de metal que la alimentó. Bebederos, canales y mazarotas se cortan con radial o sierra dejando un pequeño resalte, que después se rebaja con lima y muela hasta la superficie original. Todo ese metal vuelve al crisol, separado por aleación.
La inspección posterior es sistemática: se recorre la pieza a contraluz rasante buscando poros, rechupes, faltas de llenado, líneas frías donde dos frentes de metal se encontraron ya pastosos y rebabas producidas por fisuras del molde. Los defectos pequeños se abren con fresa hasta llegar a metal sano y se rellenan con soldadura TIG usando varilla de la misma aleación; usar un metal de aporte distinto es cómodo al soldar y desastroso al patinar, porque la zona reparada tomará otro color.
- Poros aislados: abrir, sanear y rellenar con varilla de la misma aleación.
- Rechupes en nudos de masa: revisar la mazarota que debía alimentarlos.
- Faltas de llenado en extremos finos: revisar temperatura de colada y respiraderos.
- Líneas frías: metal demasiado frío o llenado demasiado lento.
- Rebabas finas y en línea: fisura del molde, casi siempre por secado o calcinación.
- Inclusiones de escoria: retirada insuficiente antes del vertido.
Cincelado de la superficie y montaje de las piezas
El cincelado devuelve al bronce la superficie que tenía el modelo. Con cinceles, buriles, punzones y lijas se rebajan las marcas de la reparación, se recuperan las huellas del modelado y se iguala la textura para que la vista no distinga dónde estuvo un ataque de colada. Es un trabajo lento y de criterio: cincelar de más borra la mano del escultor con la misma eficacia que un defecto de fundición.
Las esculturas grandes se cuelan por partes y se montan después. Las piezas se presentan, se ajustan los bordes, se sujetan con puntos de soldadura y se unen con cordón continuo, comprobando la geometría en cada paso porque el calor mueve el conjunto. Los cordones se cincelan igual que el resto de la superficie. Antes de patinar, la pieza montada se desengrasa por completo: cualquier resto de grasa, sudor o abrasivo deja después una mancha visible.
Pátina en caliente y pátina en frío
La pátina es una capa de compuestos de cobre formada de manera controlada sobre el metal. No es pintura, aunque a veces se retoque como si lo fuera, y su color depende tanto de la aleación como del producto empleado y de la temperatura de la superficie.
En caliente
La pieza se calienta con soplete hasta que el agua proyectada se evapora al instante y la disolución se aplica a pincel o pulverizador en capas muy finas. El nitrato férrico da marrones y rojizos; el hígado de azufre, marrones oscuros y negros; el nitrato de cobre, verdes. El calor fija la capa y permite superponer tonos, pero también castiga: exceso de temperatura y el color se apaga o salta.
En frío
Sobre el metal a temperatura ambiente, las disoluciones actúan más despacio y permiten trabajar por veladuras, con esponja, trapo o cepillo, y rebajar con abrasivo suave donde interese que asome el bronce. Es el camino habitual para verdes de tipo antiguo y para retoques localizados de una pátina en caliente.
Trabajar con estos productos exige ventilación, guantes, protección ocular y respiratoria, y una gestión correcta de los residuos según la normativa de residuos peligrosos aplicable en España. Conviene además probar siempre en una muestra de la misma aleación: el mismo producto no da el mismo color sobre un bronce al estaño que sobre uno al silicio.
Protección con cera y conservación posterior
La pátina recién hecha es reactiva y necesita una barrera. La solución tradicional es la cera microcristalina, sola o mezclada con carnauba, aplicada sobre la pieza ligeramente templada para que penetre y se extienda; después se deja enfriar y se saca brillo con cepillo y trapo suave. Una capa fina y bien lustrada protege mejor que una capa gruesa, que retiene polvo y amarillea.
En interior, un encerado anual suele bastar. En exterior, la exposición a lluvia, sal marina o contaminación urbana obliga a revisiones más frecuentes: en el litoral mediterráneo, por ejemplo, las manchas verdes claras de corrosión activa aparecen mucho antes que en clima seco de interior. El mantenimiento razonable consiste en desempolvar en seco, lavar con agua y jabón neutro cuando haga falta, secar bien y volver a encerar, evitando limpiadores abrasivos y productos ácidos que atacan la pátina.
- Aplicar la cera con la pieza templada, nunca caliente al rojo ni húmeda.
- Extender capas finas y lustrar antes de que la cera endurezca del todo.
- Revisar juntas, bases y zonas donde se acumula agua.
- Evitar abrasivos, ácidos y limpiametales sobre superficies patinadas.
- Anotar productos y fechas: la pátina se retoca mucho mejor si se sabe cómo se hizo.
Qué material se publica en Krulotre
Krulotre reúne material explicativo sobre el proceso completo de la fundición artística del bronce, escrito para quien se acerca al oficio desde la escultura, la restauración o la simple curiosidad técnica. Los textos siguen el orden real del trabajo, desde la preparación de la cera hasta el encerado final, y describen tanto lo que se hace como el motivo por el que se hace de esa manera.
El sitio se mantiene deliberadamente sencillo: páginas de lectura, sin registro, sin suscripción y sin funciones interactivas. Se publica material propio, redactado a partir de bibliografía técnica sobre fundición y de la práctica documentada del método de la cera perdida. Cuando un dato depende de la aleación, del equipo o del tamaño de la pieza, se indica el rango habitual en lugar de ofrecer una cifra única que no serviría en todos los casos.
El proyecto tiene carácter informativo y editorial. No ofrece servicios de fundición, no vende materiales ni piezas y no sustituye la formación práctica en un taller ni las instrucciones de seguridad de los fabricantes de los productos que se citan. Trabajar con metal fundido, hornos y compuestos químicos exige medios adecuados y experiencia real.
Cómo escribir al proyecto
Para correcciones técnicas, dudas sobre un punto del proceso o propuestas de temas relacionados con la fundición del bronce, la vía de contacto es el correo electrónico. No hay formularios en el sitio ni ningún otro canal asociado al proyecto.
Krulotre — [email protected]